
01
产线控制系统升级
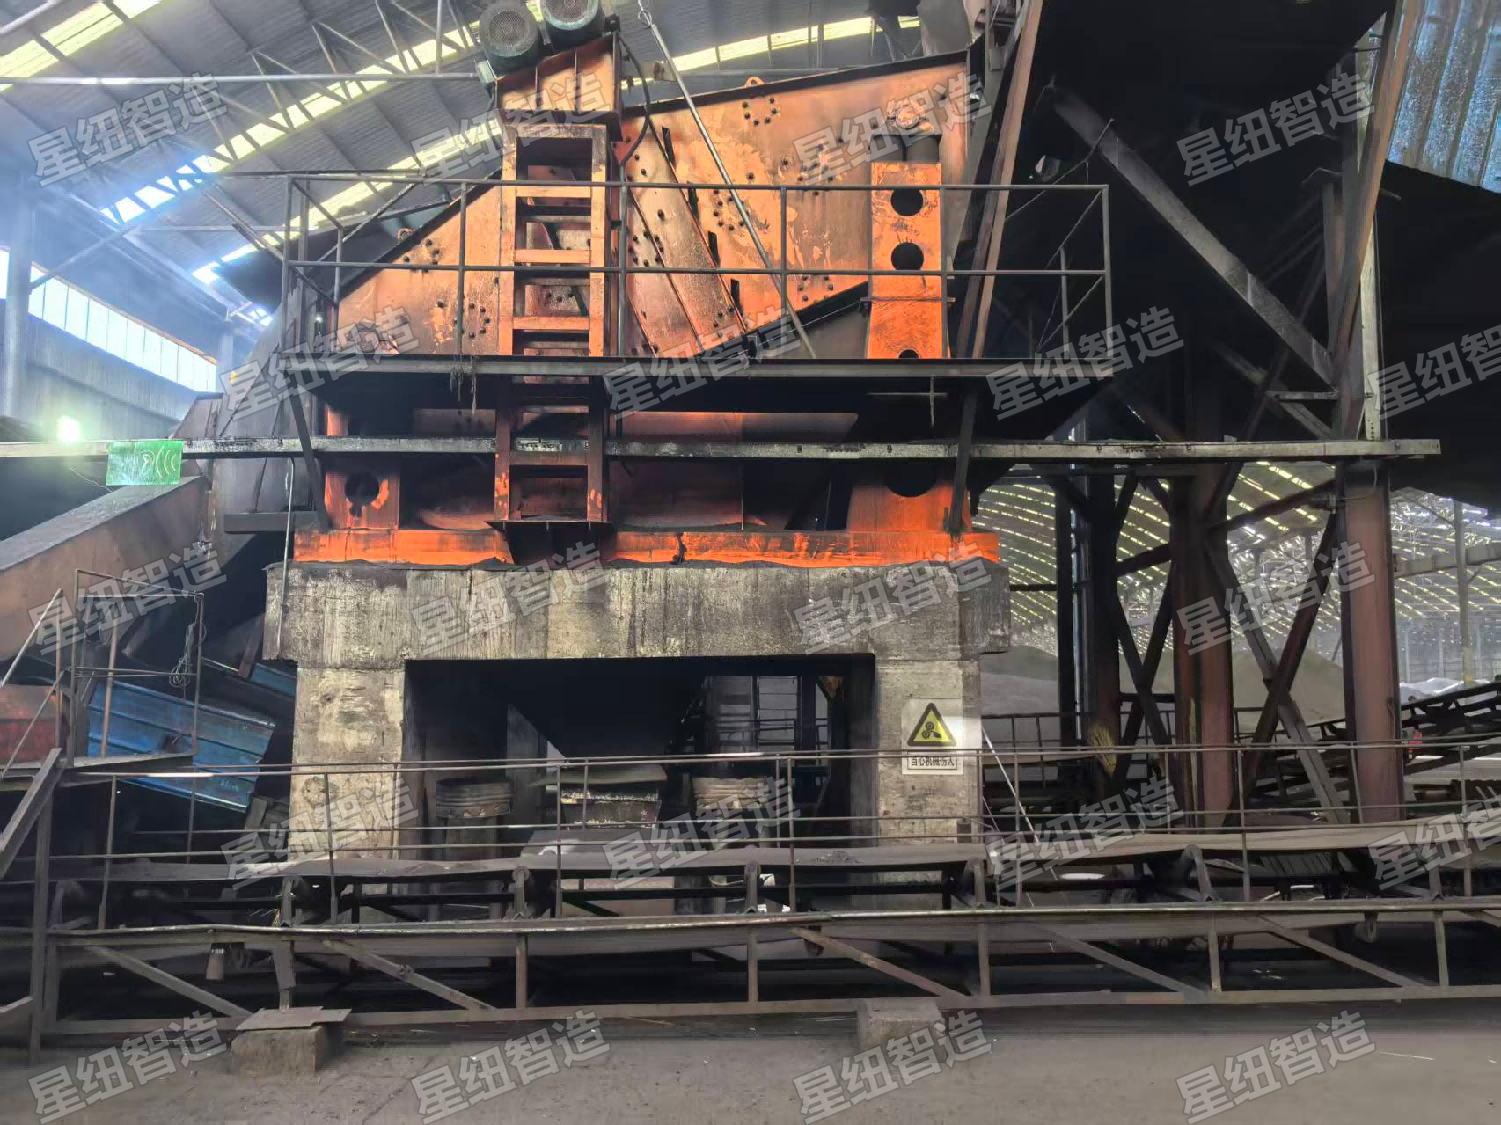
面向煤化工、冶金、建材等流程工业的连续生产线,围绕多工序分治与信号交互滞后组织控制系统架构迭代。同一区域内上下游设备的控制环节按工序关系归并,由成套控制系统统一组织启停、联锁与状态反馈。
新增系统以并行方式接入现场,原有系统、操作按钮与急停回路继续有效。正常生产由程序按时序与料位自动联动,检修与异常工况保留手动、半自动运行方式。
- 不改动原有系统与操作回路
- 工序之间建立联锁,减少人工配合
- 保留人工介入与现场检修能力
结合老厂既有装备与生产条件,组织控制系统、业务软件与现场设备的智能化升级,适配不停产或少停产的技术改造条件。
改善多工序分治与信号交互滞后,兼容老厂既有装备。
补齐上下游设备联动,支持一键时序联动与定时全自动生产。
按爆炸危险区域规范,配置防爆智能化成套方案。
结合不停产或少停产技改条件,组织设计、制造、安装与联调。
面向煤化工、冶金、建材等流程工业的连续生产线,围绕多工序分治与信号交互滞后组织控制系统架构迭代。同一区域内上下游设备的控制环节按工序关系归并,由成套控制系统统一组织启停、联锁与状态反馈。
新增系统以并行方式接入现场,原有系统、操作按钮与急停回路继续有效。正常生产由程序按时序与料位自动联动,检修与异常工况保留手动、半自动运行方式。
生产现场存在有毒气体、粉尘等作业风险,改造以人员撤出危险区域为直接目标。控制系统按区域就地设站,柜体与现场器件按爆炸危险区域选型,随柜出具整机防爆认证。
拉绳、跑偏、料位与急停等保护信号直接进入控制回路,急停不依赖上位软件。任一保护动作时,上游设备联锁停车,避免埋机、堆料与撒料。
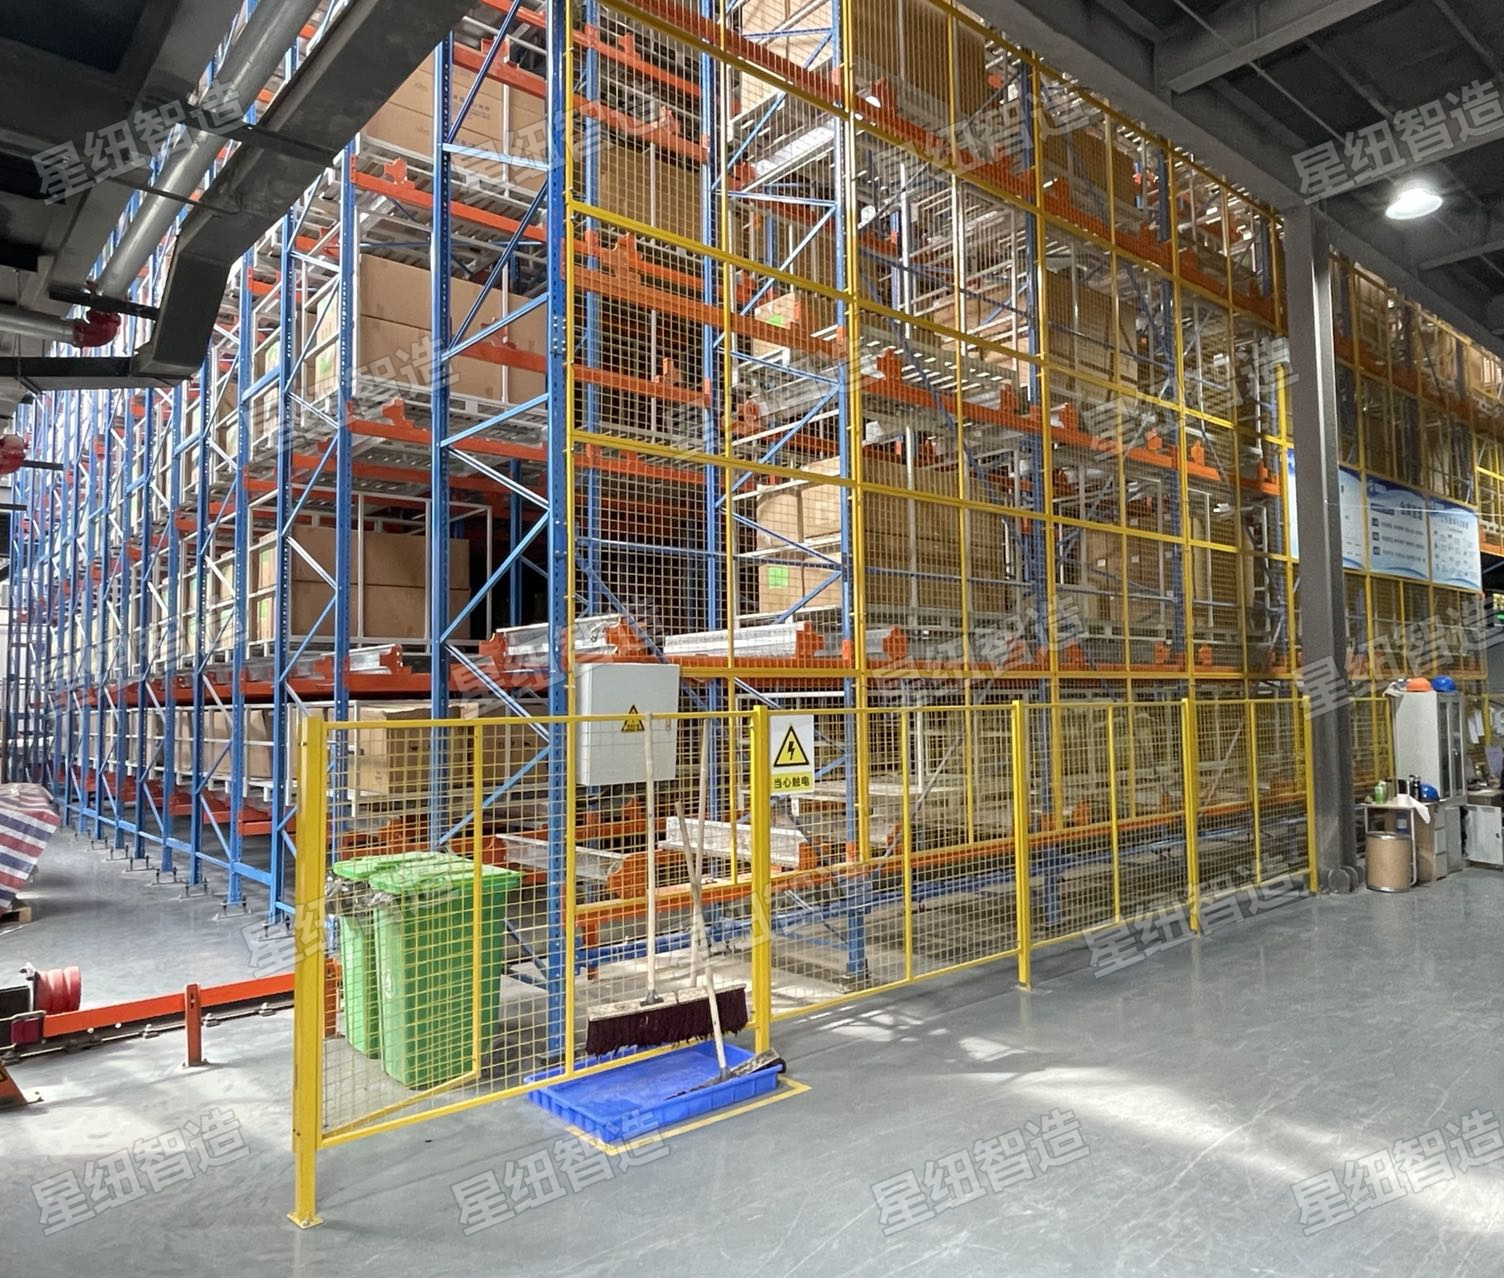
WMS 仓库管理系统负责库存、库位与出入库业务,WCS 仓库控制系统接收作业任务并组织设备执行,设备电气控制系统承接堆垛机与高架库设备的控制升级。
同步推进仓储管理软件升级、出入库流程优化与安全运维体系建设,使仓储业务、设备执行与现场反馈处于同一条作业链路。
项目采用并行加装方式,多数安装利用生产间隙或检修窗口完成,仅系统并接与带料试运行需要短时停产配合。产线可按区域或工序分批投运,不影响其余产线正常生产。
交付覆盖控制柜、监控画面、联锁逻辑、保护器件与现场敷设,按手动、半自动、全自动三种模式逐项验证,并提供操作培训、运行文档与维护记录。
工控机与操作画面
控制室集中介入
启停、报警与操作留痕
按区域或工序成套配置
启停时序、料位与故障联锁
光纤与工业以太网
阀门、皮带与筛分设备
拉绳、跑偏、料位与声光
就近采集,减少长距离布线
在不改动原有系统的前提下并行加装一套控制系统,投料、加工、筛分、输送等工序按上下游关系建立联锁,正常生产由程序按时序与料位自动执行。操作人员在控制室集中监视,异常时介入处置。
具体控制点位、柜体配置、敷设范围与停产窗口以现场勘察与设计确认结果为准。
从场景评估、系统设计到集成实施,与星纽共同推进项目建设。